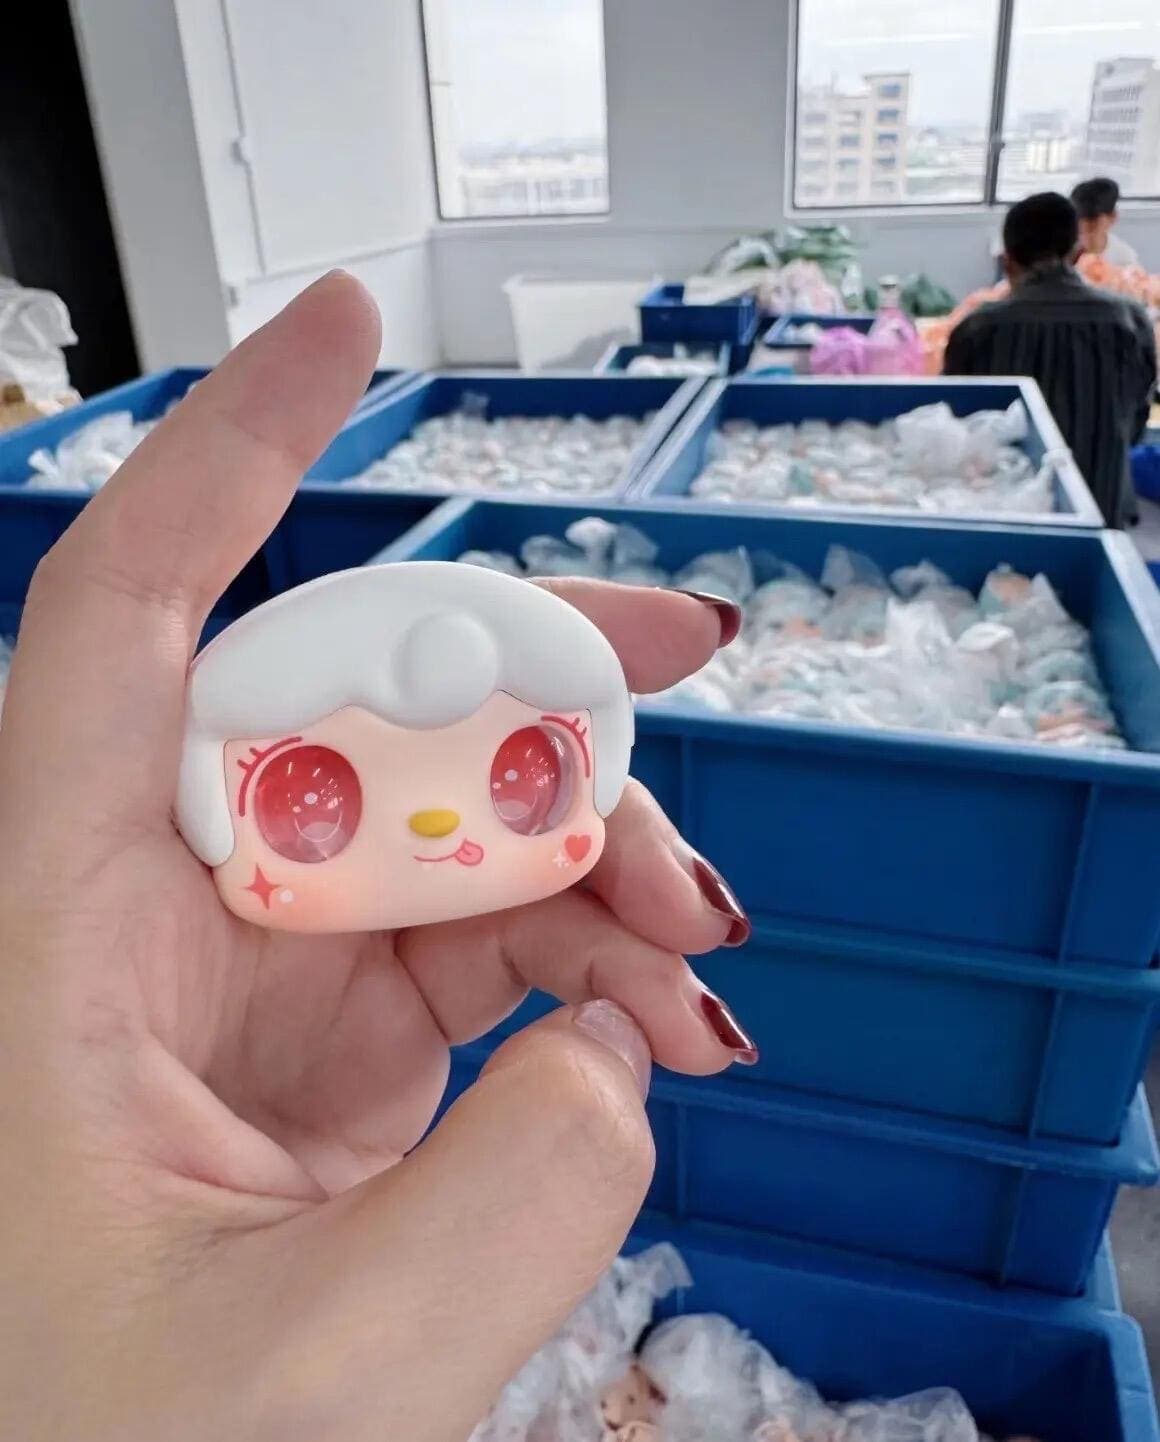
Schritt für Schritt durch den Rotationsguss (Slush Molding) für Vinylspielzeug – Formen, PVC-Plastisol, Wandstärke, Bemalung und typische Fehler.
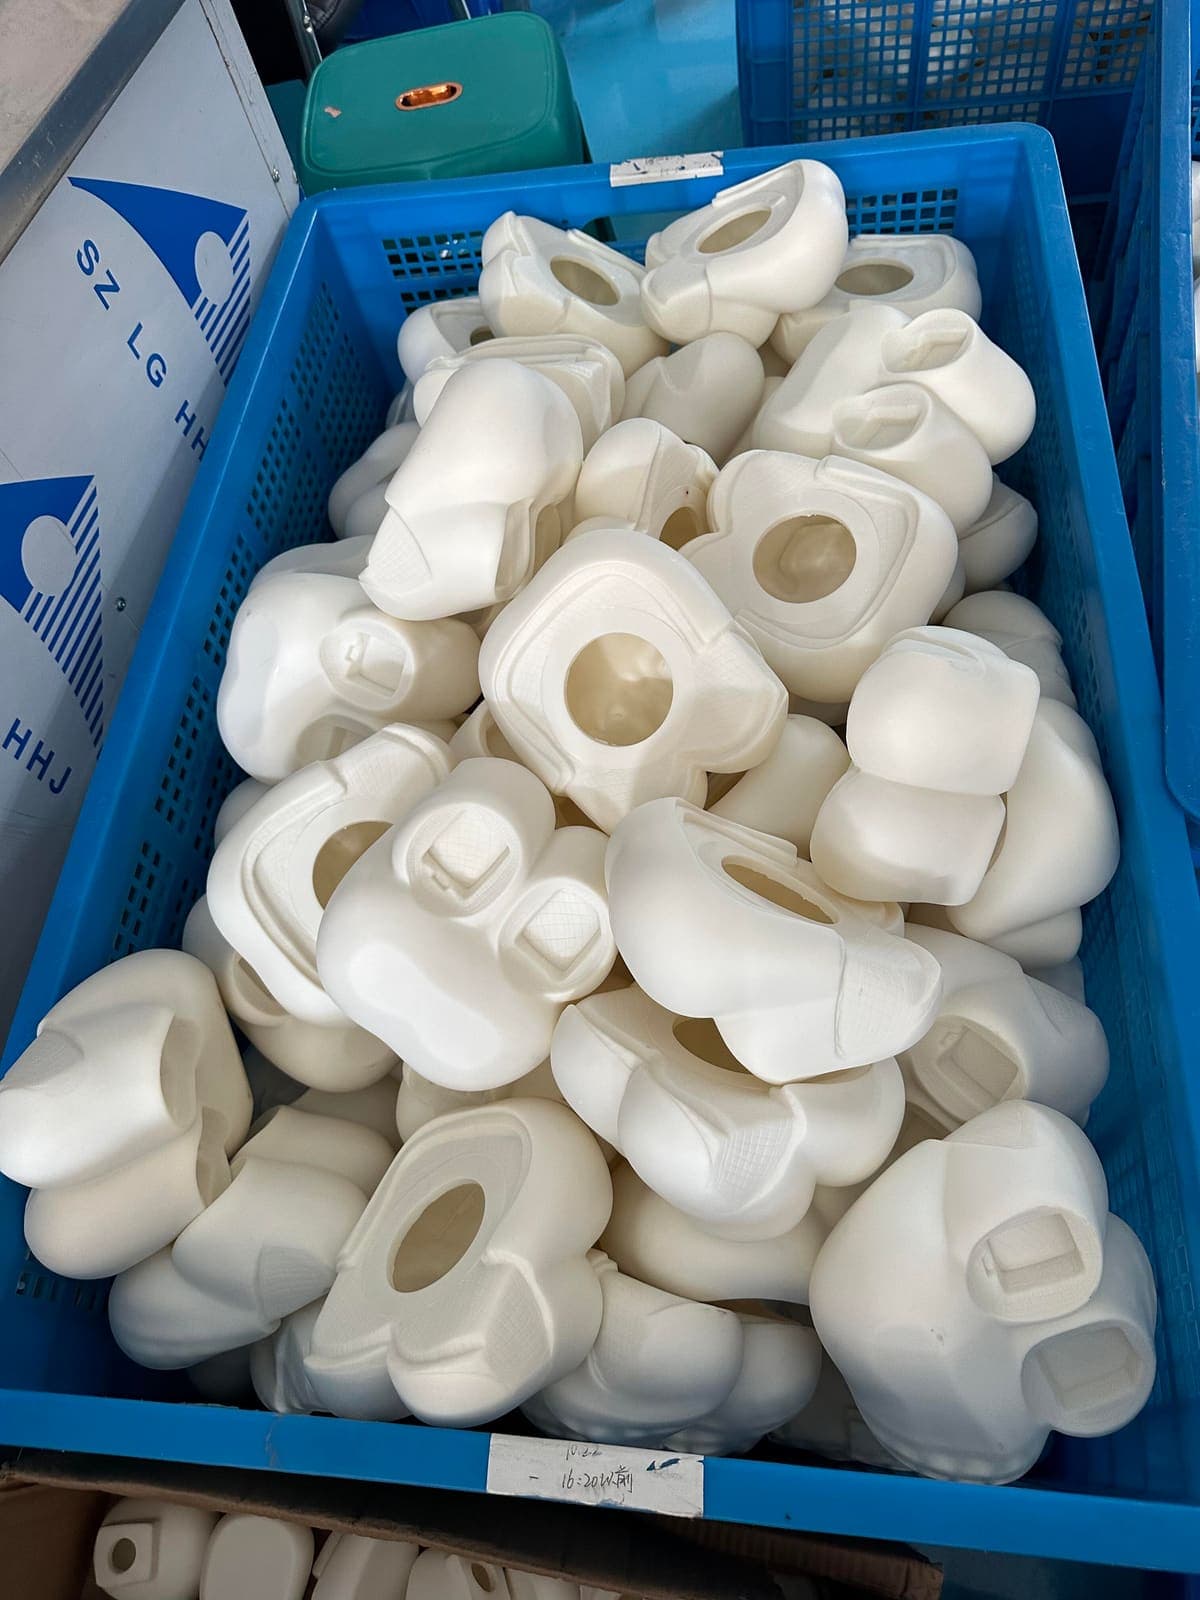
Was ist Rotationsguss?
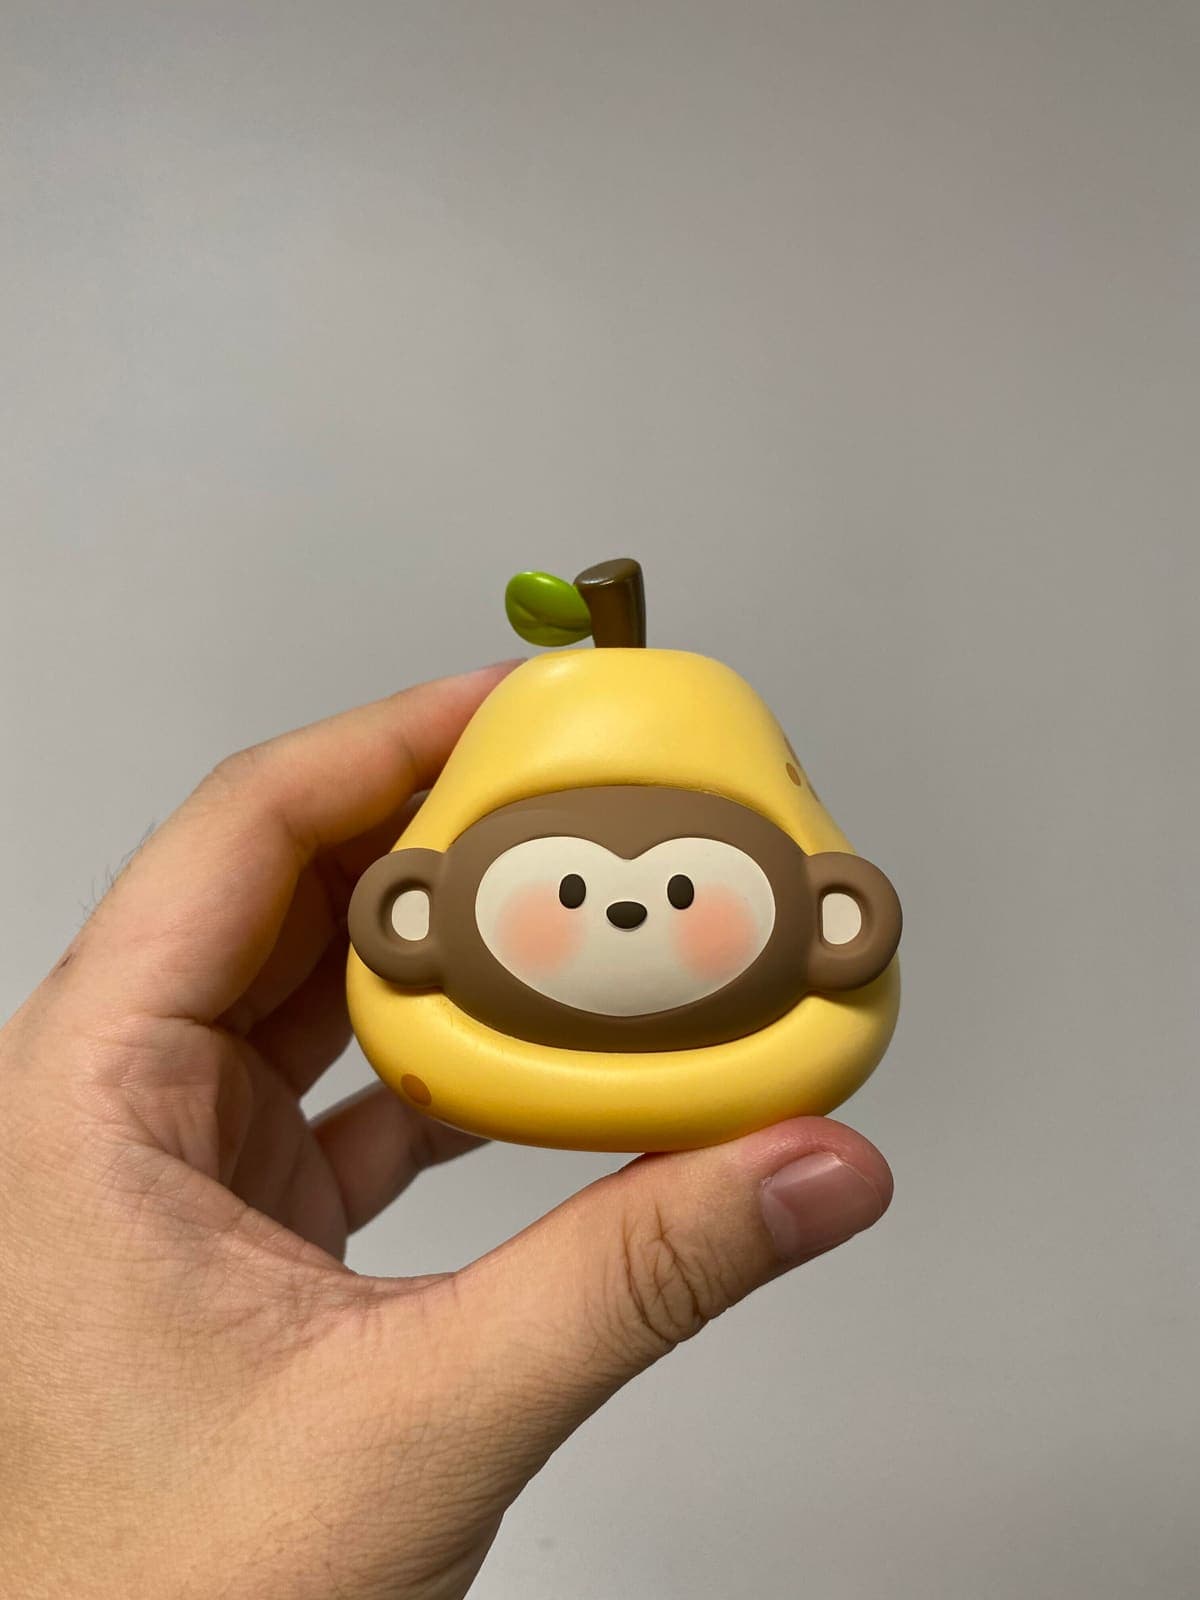
Rotationsguss, auch Rotational Casting oder Slush Molding genannt, ist das Verfahren für die meisten Weichvinyl-Spielzeuge. Flüssiges PVC-Plastisol wird in eine Metallform gegossen, die erhitzt und gedreht wird, sodass das Material die Innenwand gleichmäßig überzieht. Nach dem Abkühlen wird das weiche, hohle Teil aus der Form gezogen.
Schritt 1 – Die Form
Rotationsgussformen bestehen aus Aluminium oder Kupfer und werden meist galvanisch oder per CNC-Fräsung nach dem freigegebenen 3D-Modell gefertigt. Da die Form nur Flüssigkeit aufnehmen muss, sind die Werkzeugkosten deutlich niedriger als beim Spritzguss – ein Hauptgrund, warum Designer-Vinylfiguren schon ab wenigen hundert Stück wirtschaftlich sind.
Schritt 2 – PVC-Plastisol
Plastisol ist PVC-Pulver, gemischt mit Weichmacher. Das Mischungsverhältnis bestimmt, wie weich sich das fertige Teil anfühlt (Shore-A-Härte). Für Spielzeug verwenden wir phthalatfreie Weichmacher und färben das Plastisol vorab ein, damit Kratzer keine andere Farbe darunter freilegen.
Schritt 3 – Erhitzen, Rotieren und Abkühlen
Die gefüllte Form rotiert in einem Ofen bei etwa 200–250 °C. Zeit und Temperatur bestimmen die Wandstärke: Dickere Wände fühlen sich fester an und behalten ihre Form, dünnere sind leichter und quetschbar. Nach dem Abkühlen im Wasserbad ziehen Mitarbeiter das Teil von Hand heraus – Vinyl ist flexibel genug, um sich auch aus Hinterschneidungen zu lösen.
Schritt 4 – Entgraten, Bemalen und Bedrucken
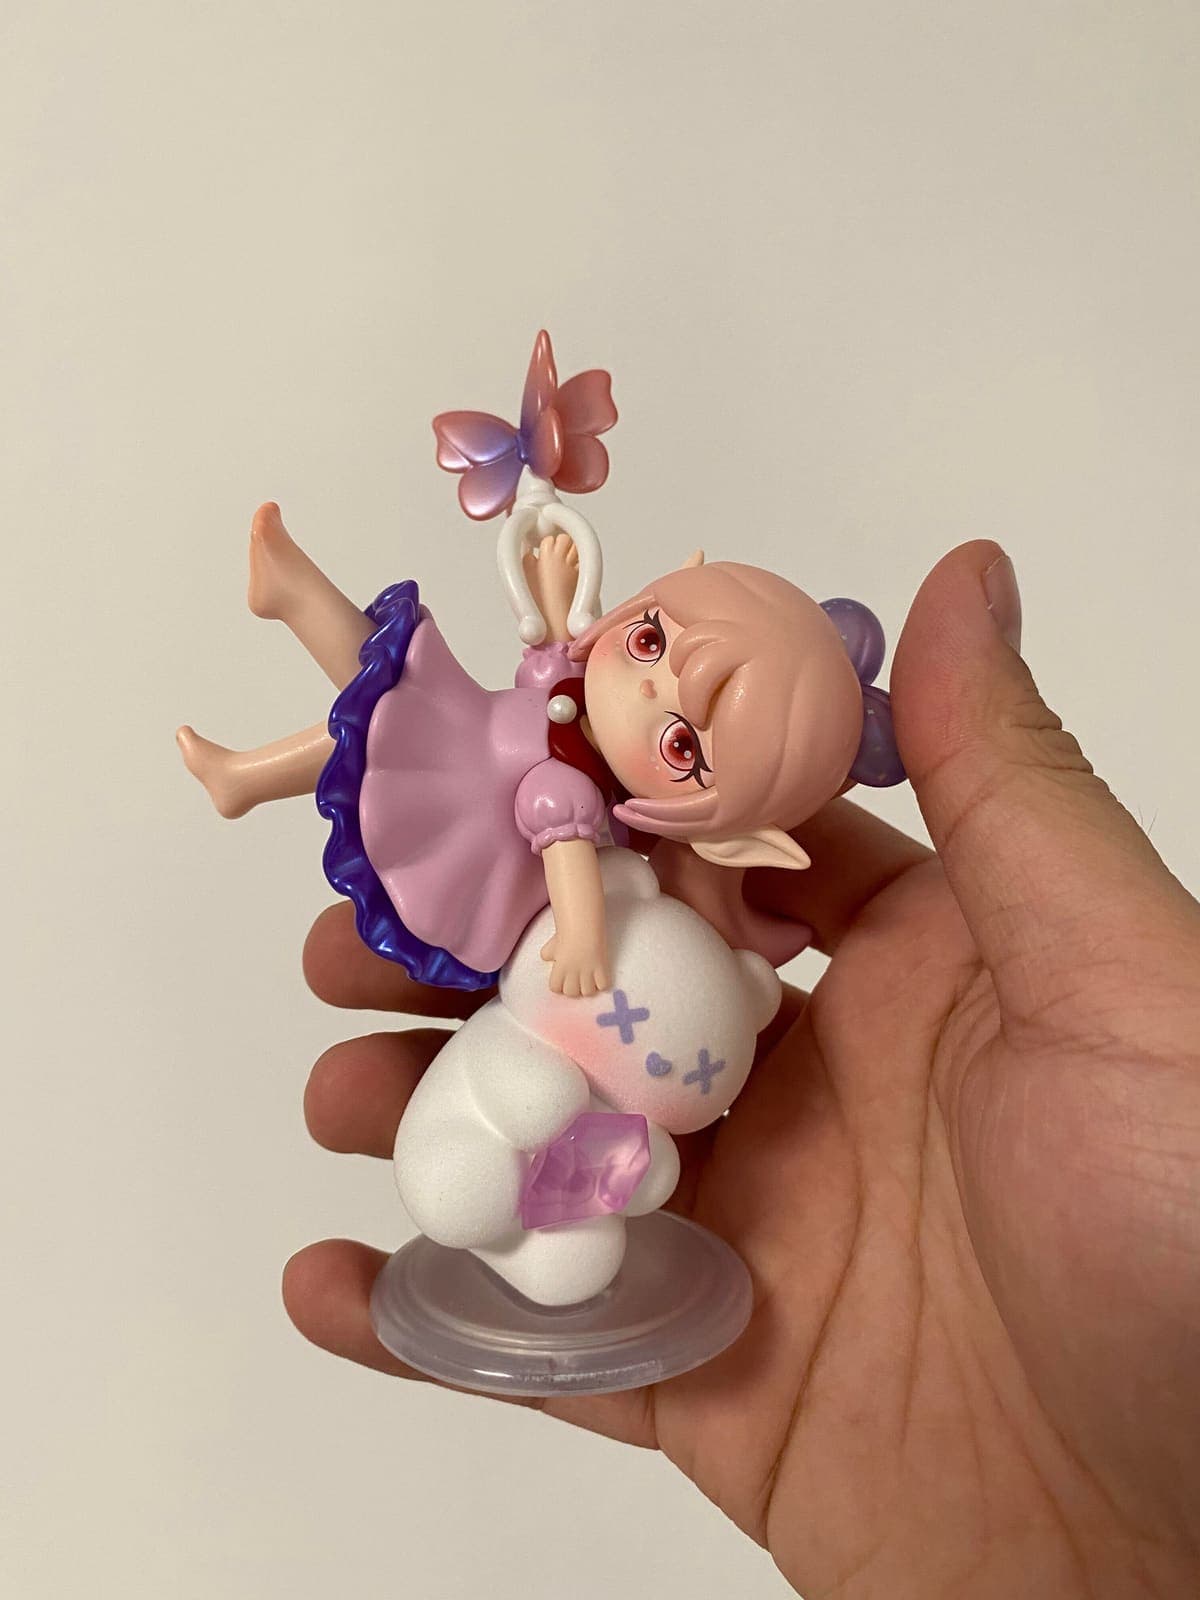
Öffnungen werden beschnitten, kleine Teile gegebenenfalls gleitgeschliffen. Danach folgen Spritzlackierung mit Masken, Tampondruck für Augen und Logos sowie Handbemalung für Rouge und Highlights. Jede Schicht härtet aus, bevor die nächste folgt.
Typische Fehler beim Rotationsguss und wie wir sie vermeiden
- Ungleichmäßige Wandstärke – gesteuert über Rotationsgeschwindigkeit und Füllgewicht
- Blasen und Nadellöcher – vermieden durch Entlüften des Plastisols
- Farbabweichungen – bei jeder Charge mit dem freigegebenen Farbchip abgeglichen
- Versatz beim Bemalen – feste Vorrichtungen und Erstmusterfreigabe in jeder Schicht